|
Per valdoma nerūdijančio plieno vamzdžio ritėketuri nuoseklūs laikymo taškai: (1) įrengimo patikrinimas prieš suvirinant, (2) suvirinimas pagal kvalifikuotą procedūrą su kontroliuojamomis prapūtimo dujomis, (3) neardomasis patikrinimas (100 % vizualinis ir rizika pagrįstas PT, RT arba UT) ir (4) hidrostatinis bandymas1,5 × projektinis slėgis(pakoreguotas pagal įtempių santykį) laikomasbent 10 minučiųpagal ASME B31.3.
Vienų vartų neužtenka. Pritaikymo valdymas apsaugo nuo daugelio defektų susidarymo, suvirinimo kontrolė nustato suvirinimo kokybę, NDT nustato suvirinimo siūlės viduje trūkumus, o hidrotestas įrodo, kad gatava ritė nesandari. Vien hidrotestas negali parodyti suvirinimo kokybės, o vien NDT negali parodyti, kad buvo panaudota tinkama medžiaga. |

Ką apima nerūdijančio plieno vamzdžių ritės kokybės kontrolės planas?
Pilnas planas turi keturis vartus fiksuota tvarka: montavimas, suvirinimas, NDT ir hidrotestas. Kiekvienus vartus būtina pasirašyti prieš prasidedant kitiems, nes anksčiau rastą defektą ištaisyti yra pigiau nei vėliau.
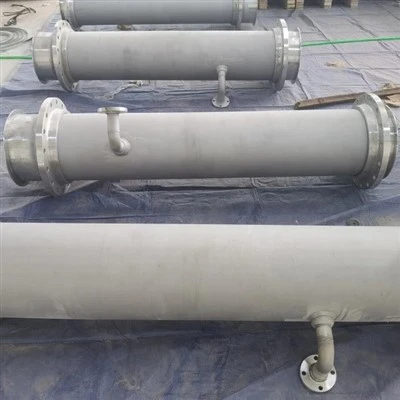
A vamzdžio ritėyra surenkama vamzdyno dalis: tiesus vamzdis, alkūnės, trišakiai, flanšai ir šakos, suvirinami parduotuvėje ir siunčiami į vietą. Pagalvokite apie tai kaip apie kūrimą su LEGO ir tada dalių klijavimą. Jei gabalas yra netinkamas arba gabalai nesudėlioti į vieną eilutę prieš tepant klijus, joks vėlesnis patikrinimas negali to visiškai išspręsti. Todėl kokybės kontrolė yra išdėstyta kaip sulaikymo taškų seka, kai darbas sustoja, kol inspektorius jį atleidžia.
Lentelėje lyginami keturi vartai vienas šalia kito. Proceso vamzdynai, pagaminti pagal ASME B31.3, apima gamybą (V skyrius), tyrimą (VI skyrius) ir bandymus (VI skyrius, ¶345), o suvirintojai ir procedūros yra kvalifikuoti pagal ASME IX skyrių.
|
Vartai |
Klausimas, į kurį atsako |
Ką pagauna |
Tipiški metodai |
Valdantys dokumentai |
|
1. Sutvarkymas |
Ar dalys yra tinkamos medžiagos, sulygiuotos ir švarios? |
Neteisingas laipsnis, nesutapimas, neteisingas tarpas arba nuožulnus, užteršimas |
PMI, MTR patikra, tarpas ir aukštas-žemas matuokliai, vizualinis |
Brėžinys, WPS, B31.3 ¶328.4, PFI ES-3 |
|
2. Suvirinimas |
Ar jungtį atliko kvalifikuotas suvirintojas, naudodamas kvalifikuotą procedūrą? |
Trūksta susiliejimo, šaknų oksidacijos, įsijautrinimo, poringumo |
GTAW šaknis su argono prapūtimu, tarpo valdymu, prapūtimo O₂ stebėjimu |
ASME IX (WPS/PQR/WPQ), B31.3 V skyrius |
|
3. NDT |
Ar suvirinimo siūlėje nėra atmetamų trūkumų? |
Įtrūkimai, nesusiliejimo trūkumas, nepilnas įsiskverbimas, poringumas |
100 % VT, PT, atrinktas RT arba UT |
B31.3 ¶341 ir 341.3.2 lentelė, ASME V |
|
4. Hidrotestas |
Ar baigtas vamzdynas išlaiko slėgį be nuotėkio? |
Nesandarumas per sieną, flanšo ir tarpiklio nuotėkis |
Vanduo esant Didesnis nei 1,5 × projektinis slėgis arba lygus jam, matuoklio įrašai |
B31.3 ¶345 |
Šaltinis: ASME B31.3 Process Piping (skyriaus struktūra apibendrinta ASME ir šaltinių, išvardytų šio straipsnio pabaigoje); EETA sintezė.
Kokius tinkamumo patikrinimus reikia atlikti prieš pradedant suvirinimą?
Patikrinkite medžiagos tapatybę, nuožulnų kampą, šaknų tarpą, vidinį nesutapimą, suvirinimo kokybę ir švarumą prieš pirmąjį šaknies praėjimą. ASME B31.3 daugumą šių skaičių siunčia suvirinimo procedūrai (WPS) ir inžineriniam projektui, todėl ribas nustato projekto specifikacija, o ne vien kodeksas.
Fit-up yra pigiausia vieta rasti problemą. Netinkamas išlygiavimas (vadinamas "aukštas-žemas") verčia suvirintuvą sujungti dvi sienas, kurios yra skirtinguose aukščiuose, ir taip prasideda suliejimo trūkumas. Neteisinga medžiaga yra dar blogiau: ji yra nematoma atliekant vizualinį patikrinimą, rentgenografiją ir hidrotestą, o ją aptiks tik teigiamas medžiagos identifikavimas (PMI), atitinkantis medžiagos bandymo ataskaitą (MTR).
|
Pritaikomas daiktas |
Tipiška kontrolė |
Pastabos |
|
Materialinė tapatybė |
Vamzdžių, jungiamųjų detalių ir flanšų PMI; šilumos skaičiai, atitinkantys MTR (EN 10204 3.1) |
Vieninteliai vartai, kurie gali sugauti netinkamą klasę (pvz., 304L tiekiamas kaip 316L) |
|
Nuožulnus ir šaknies veidas |
Pagal WPS; ASME B16.25 sandūrinio suvirinimo galai paprastai yra 37,5 laipsnio ± 2,5 laipsnio su 1,6 mm šaknies paviršiumi |
Žr. EETA straipsnį apie vamzdžio galo paruošimą GTAW montavimo leistiniesiems nuokrypiams |
|
Šaknies atidarymas (tarpas) |
Nustatyta WPS; maždaug 1,5–3 mm yra įprasta GTAW parduotuvių praktika |
Parduotuvės praktika, o ne kodo reikšmė; susitraukiant šaknies siūlei tarpas linkęs užsitraukti |
|
Vidinis nesutapimas |
1,6 mm (1/16 colio) yra plačiai naudojama riba vamzdžiams iki NPS 24; iki 3,2 mm, nurodyta NPS 26 ir didesniems, kur leidžiama |
B31.3 ¶328.4.3 atideda VPS ir inžinerinį projektą; ASME B31.1 aiškiai nurodo 1/16 colių |
|
Tack suvirinimo siūlės |
Pagaminta kvalifikuoto suvirintojo, toks pat užpildas ir prapūtimas kaip ir šaknis; galai plunksnuoti; pašalintos įtrūkusios spygliai |
Smeigtukai tampa galutinio suvirinimo dalimi ir turi atitikti tokią pačią kokybę |
|
Švara |
Šalia jungties pašalinkite alyvą, riebalus ir oksidą; tik nerūdijančio plieno šepečiai ir šlifavimo diskai |
Anglies plieno užterštumas vėliau pasirodo kaip rūdžių dėmės ant nerūdijančio plieno |
|
Ritės matmenys |
Flanšo sukimasis maždaug ±1,6 mm; tvirtinimo vieta maždaug 3 mm atstumu |
Tipinės PFI tipo gamybos tolerancijos; patvirtinti prieš brėžinį |
Sąžiningas niuansas:Kode pateikiama keletas sunkiai pritaikytų skaičių. 1,6 mm nuokrypio riba yra susitarimas, kuris yra priimtas, nes suvirintojai paprastai gali parodyti gerą suliejimą tokiu lygiu procedūros kvalifikacijoje, o ne todėl, kad tai nurodo B31.3. Jei projekto specifikacijoje nustatyta griežtesnė riba (pavyzdžiui, orbitiniam suvirinimui, kuris toleruoja mažiau neatitikimų), taikoma griežtesnė riba.
Kuris suvirinimo būdas yra geriausias nerūdijančio plieno ritėms: rankinis GTAW, GTAW plus FCAW arba Orbital GTAW?
Naudokite GTAW (TIG) su argono atbuliniu prapūtimu, kad ištekėtų šaknis beveik ant kiekvieno nerūdijančio plieno ritės. Pasirinkite užpildymo būdą pagal sienelės storį ir pakartojamumo poreikius: all-GTAW plonoms sienoms ir aukštai švarai, GTAW šaknis su FCAW arba SMAW užpildu storoms sienoms ir orbitinis GTAW kartotinėms jungtims. Visais atvejais vadovauja kvalifikuota WPS.

|
Suvirinimo maršrutas |
Stiprybės |
Ribos |
Geriausiai tinka |
|
Rankinis GTAW, visi leidimai |
Švariausias suvirinimas, geriausia šaknų kontrolė, mažiausia įtraukimo rizika |
Lėčiausias nusėdimas; labai priklauso nuo suvirintojo įgūdžių |
Plonos ir vidutinės sienelės, mažos skylės, didelio grynumo arba nikelio lydinio ritės |
|
GTAW šaknis + FCAW arba SMAW užpildas ir dangtelis |
Daug greitesnis užpildymas ant storų sienų; gera ekonomika esant dideliam gręžiniui |
Šlako pašalinimas tarp ėjimų; didesnė įtraukimo rizika; Oksidas ir spalvos pasikeitimas priklauso nuo išvalymo kokybės ir paviršiaus paruošimo |
Storasienės, didelio skersmens proceso ritės |
|
Orbitinis GTAW |
Pakartojamos, užregistruotos parametrų suvirinimo siūlės; sumažina suvirintojo kintamumą |
Reikia tvirto pritaikymo ir koncentriškumo, įrangos kainos ir prieigos prie jungties |
Daug identiškų jungčių; sanitarinės ir didelio grynumo sistemos |
Suvirinimo valdikliai, kuriuos reikia patikrinti prie šių vartų
- Kvalifikacija:WPS, palaikomas PQR, ir suvirintojai, kvalifikuoti (WPQ) procesui, medžiagų grupei ir pozicijai, visi pagal ASME IX skyrių.
- Užpildo atitiktis:ER308L 304L, ER316L 316L ir WPS nurodytas dvipusio derinio užpildas 2205. Patikrinkite užpildo partijos numerius pagal suvirinimo siūlių žemėlapį.
- Šilumos įėjimo ir tarpo temperatūra:ribos kyla iš WPS. Austenitinėms klasėms paprastai nurodomas ne didesnis kaip 150 laipsnių (300 laipsnių F), kad būtų apribotas jautrinimas ir iškraipymas. Apie mechanizmą žr. EETA 304L jautrinimo straipsnį.
- Švaraus darbo įpročiai:tik nerūdijančio plieno šepečiai, jokių lanko smūgių už jungties ribų ir jokių anglinio plieno įrankių, kurie neliestų paviršiaus.
- Valymo valdymas:stebimas deguonies lygis, aprašytas kitame skyriuje.
Kiek deguonies turi būti argono atgalinio valymo metu?
Kad suvirinimas būtų atsparus korozijai, stenkitės, kad prapūtimo dujose būtų 50 ppm ar mažiau deguonies, todėl šaknis išlaiko šviesiai šiaudų atspalvį arba šviesesnę. Savininko specifikacijos kartais leidžia aukštesnius lygius, tačiau atsparumas korozijai mažėja didėjant deguoniui, todėl projekto specifikacijos ir valymo analizatorius turėtų nustatyti ir įrodyti skaičių.
Kai nerūdijantis plienas yra karštas ir susitinka su deguonimi, išauga spalvotas oksido sluoksnis („šilumos atspalvis“), kuris nėra apsauginis ir yra korozijos pradžios taškas. Argonas, stumiamas per vamzdžio vidų, išlaiko deguonį nuo suvirinimo siūlės galo. Kuo mažiau deguonies, tuo šviesesnė spalva ir didesnis atsparumas korozijai.
|
Deguonis prapūtimo dujose |
Ką skelbia tyrimai |
Šaltinis |
|
≈210 000 ppm (paprastas oras) |
Ant suvirinimo šaknies susidaro stora oksido plėvelė |
Maroufkhani ir kt., MDPI 2025 |
|
5,000 ppm |
Žymiai sumažėja 316L daugiakrypčių suvirinimo siūlių atsparumas taškinei korozijai |
Maroufkhani ir kt., MDPI 2025 (cituojant ankstesnį darbą) |
|
500 ppm |
Pranešama, kad ankstesniuose tyrimuose buvo gauti geri kelių kartų rezultatai; naudojamas kaip slėgio vamzdžių suvirinimo siūlių bandymo lygis |
MDPI 2025; CWB grupės tyrimas |
|
Mažiau arba lygus 50 ppm |
Šaknis su ne daugiau kaip šviesiai šiaudų atspalviu, didžiausias leistinas suvirinimo lygis pagal AWS D18.1 (3 lygis) |
Maisto perdirbimo (AU) techninis straipsnis |
|
10–50 ppm |
304 vamzdžio spalvos pakitimas atitinka AWS D18.1 ir D18.2 priėmimą |
„Revista DYNA“, 2019 m |
Šaltinis: Maroufkhani et al., J. Manuf. Mater. Procesas. 9(11):377 (MDPI, 2025); „Revista DYNA“ 86(208), 2019 m.; Maisto perdirbimas (Australija), „Nerūdijančio plieno išvalomasis suvirinimas“; CWB grupė, prapūtimo kokybės įtaka nerūdijančio plieno siūlėms.
Sąžiningas niuansas:AWS D18.2, karšto atspalvio spalvų vadovas, kurį nurodo daugelis savininkų specifikacijų, buvo parašytas higieniniam vamzdžiui. CWB grupės atliktas slėginių vamzdžių suvirinimo siūlių (GMAW arba GTAW šaknis, FCAW užpildas) tyrimas parodė, kad esant tokiai pačiai išvalymo kokybei, spalvos pakitimas buvo didesnis nei nurodyta D18.2 vadove, o suvirinimo metalo intarpai padidėjo, kai didėjo prapūtimo deguonis. Pramoninių ričių priėmimo lygį nustatykite specifikacijoje, o ne manykite, kad higienos lentelė galioja nepakitusi.
Laikykite valymąkol suvirinimo siūlė atvės žemiau apytiksliai 250 laipsnių, nes metalui įkaitus oksidacija vyksta.
Tikrinkite, nespėkite:prie išėjimo angos naudokite deguonies analizatorių. Be vieno, įprasta taisyklė yra prieš suvirinimą tekėti bent dešimt kartų už užtvankos tūrį.
Pašalinkite likusį atspalvį:ėsdinimas arba pasyvavimas pagal ASTM A380 ir A967 atkuria paviršių ten, kur to reikalauja specifikacijos.
Kurį NDT metodą turėtumėte naudoti nerūdijančio plieno ritės suvirinimui?
Naudokite 100 % vizualinį kiekvienos suvirinimo siūlės patikrinimą, įpilkite skysto skvarbaus medžiagos ant paviršiaus kritinių siūlių ir naudokite RT arba UT tūriniam mėginiui, kurio reikalauja ASME B31.3 (bent 5 % atsitiktinis, kai naudojamas įprastas skysčių aptarnavimas). Nenurodykite magnetinių dalelių bandymo 304L arba 316L, nes šios klasės yra nemagnetinės.

|
Metodas |
Ką randa |
Nerūdijančio plieno apribojimai |
Standartinis |
|
Vizualinis (VT) |
Paviršiaus defektai: įpjovimas, perteklinis sutvirtinimas, šaknų įdubimas, lanko smūgiai, purslai, karščio atspalvis |
Tik paviršius; šaknies viduje reikia boreskopo arba prieigos |
ASME V menas. 9; B31,3 ¶344,2 |
|
Skystas skvarbus (PT) |
Paviršių lūžtantys įtrūkimai, poringumas, į paviršių atsiveriantys susiliejimo defektai |
Tik paviršius; naudokite mažai halogenines, mažai sieros turinčias medžiagas ir po to kruopščiai išvalykite |
ASME V menas. 6; ASTM E165 |
|
Magnetinė dalelė (MT) |
Netaikoma austenitinėms klasėms |
Austenitinis nerūdijantis plienas yra nemagnetinis |
n/a |
|
Radiografija (RT) |
Tūriniai trūkumai: poringumas, šlakas, nesusiliejimo trūkumas, nepilnas įsiskverbimas |
Tvirtai plokštuminiai įtrūkimai gali būti nepastebėti, jei jie blogai orientuoti; reikia radiacijos kontrolės |
ASME V menas. 2; B31,3 ¶344,5 |
|
Ultragarsinis (UT / PAUT) |
Tūriniai ir plokštumos trūkumai, be radiacijos pavojaus ir skaitmeniniai PAUT įrašai |
Stambūs austenitiniai suvirinimo grūdeliai išsklaido garsą; reikia kvalifikuotų procedūrų ir kalibravimo blokų |
ASME V menas. 4; B31,3 ¶344,6 |
Šaltinis: ASME B31.3 ¶344; ASME V skyriaus straipsniai; suvirinimo pramonės praktika. Halogeno ir sieros kontrolė skvarbioms medžiagoms vadovaujasi ASME V 6 straipsnio praktika, taikoma austenitinėms medžiagoms.
Kiek reikia atlikti ASME B31.3 tyrimą?
|
Skysčių aptarnavimas |
Vizualinis patikrinimas |
Tūrinis (RT arba UT) tyrimas |
|
Įprastas skysčių aptarnavimas |
100 % suvirinimo siūlių (2018 m. leidimas padidino tai nuo 5 % atsitiktinių) |
Ne mažiau kaip 5% apskritiminių užpakalinių ir kampinių griovelių suvirinimo siūlių, parinktų atsitiktine tvarka |
|
M kategorija (toksiška) |
100% suvirinimo siūlių |
Didesnis mastas: bent 20 % atsitiktinių sandūrinių ir kampinių suvirinimo siūlių atveju pagal ¶M341.4.1 |
|
Stiprus ciklinis, aukštas slėgis |
100% suvirinimo siūlių |
Dar aukščiau; žr. ¶341.4.3 ir IX skyrių apie galiojantį leidimą |
Šaltinis: ASME B31.3 ¶341.4.1; ASME produkto puslapis dėl B31.3-2018 leidimo pakeitimų; AWS suvirinimo forumo diskusija apie ¶M341.4.1 (tema 187185). Patikrinkite pagal pirkimo užsakyme nurodytą kodo leidimą.
Sąžiningas niuansas:5 % atsitiktinė imtis yra patikrinimas vietoje, o ne garantija. Pačiame kodekse pripažįstama, kad atsitiktinis ir atsitiktinis patikrinimas neužtikrina nustatyto kokybės lygio per visą gamybos laikotarpį. Štai kodėl kritinių nerūdijančio plieno ritių pirkėjai pirkimo užsakyme dažnai nurodo nuo 10% iki 100% RT arba UT.
Kaip atrodo priėmimo kriterijai?
|
Netobulumas |
Normalios skysčių tarnybos apskritimo suvirinimo riba (B31.3, 341.3.2 lentelė) |
|
Įtrūkimai |
Nepriimtina |
|
Susiliejimo trūkumas |
Neleidžiama |
|
Nepilnas įsiskverbimas |
Ribotas gyliu ir bendras ilgis; lentelėje nurodytas 38 mm bet kuriame 150 mm suvirinimo ilgio |
|
Sumažintas |
Gylis ne didesnis kaip 1 mm (1/32 colio) ir neturi įpjauti reikiamo sienelės storio |
|
Šaknies įdubimas (atsiurbimas) |
Bendras siūlės storis, įskaitant armatūrą, turi būti ne mažesnis kaip vardinė plonesnio komponento sienelė |
|
Išorinis sutvirtinimas |
Aukščio riba priklauso nuo sienelės storio: nuo 1,6 mm iki 6 mm sienos, nuo 3 mm sienoms virš 6 iki 13 mm, su didesnėmis nuolaidomis storesnėms sienoms |
Šaltinis: ASME B31.3 lentelė 341.3.2, kaip apibendrinta Inžinerijos standartų vadove ISD 341-2, 2 priede (priėmimo kriterijai ir suvirinimo sutvirtinimo lentelė) ir AWS suvirinimo forumo lentelės aptarimas (temos 155486, 66186). Patvirtinkite numerius galiojančiame kodekso leidime.
Kaip atliekamas hidrotestas ir ką jis įrodo?
Užpildykite švariu, mažai chloro turinčiu vandeniu, išleiskite visą orą, padidinkite slėgį bent iki 1,5 × projektinio slėgio (padauginto iš įtempių santykio ST/S), palaikykite mažiausiai 10 minučių, tada patikrinkite kiekvieną jungtį. Tai įrodo, kad baigtas vamzdynas yra sandarus esant bandymo slėgiui. Tai nepakeičia NDT.
|
Nesandarumo bandymo metodas |
Bandomasis slėgis (ASME B31.3) |
Vidutinis |
Laikykis |
Naudojimas ir pavojus |
|
Hidrostatinis |
Ne mažesnis kaip 1,5 × projektinis slėgis × (ST/S), kur ST ir S yra leistini įtempiai bandymo ir projektinėje temperatūroje |
Vanduo (mažas chlorido kiekis austenitinėms klasėms) |
Mažiausiai 10 min., tada paprastai sumažinamas iki projektinio slėgio, kad būtų patikrintas nuotėkis |
Numatytasis metodas; vanduo sukaupia mažai energijos, todėl gedimai yra kur kas mažiau pavojingi |
|
Pneumatinė |
1,1 × projektinis slėgis |
Oras arba inertinės dujos |
Mažiausiai 10 min |
Tik ten, kur hidrotestas yra nepraktiškas; savininko patvirtinimas; reikalingas atleidimo įtaisas; sukaupta energija sukelia gedimų pavojų |
|
Alternatyvus sandarumo testas |
Pagal ¶345,9 ir savininko patvirtinimą |
Kaip nurodyta |
Kaip nurodyta |
Retas; naudojamas, kai neįmanoma atlikti nei hidrostatinių, nei pneumatinių bandymų |
Šaltinis: ASME B31.3 ¶345, apibendrinta projektų medžiagose (hidrostatinio bandymo ir hidrotesto slėgio straipsniai), EPCLand (B31.3 slėgio nuotėkio bandymas) ir „Araner“ (slėgio bandymo reikalavimai). Senesniuose leidimuose ir kituose koduose naudojami skirtingi pneumatiniai veiksniai; patikrinti galiojantį leidimą.
Veikiamas pavyzdys (iliustratyvus):ritė, kurios projektinis slėgis yra 10 bar(g). Jei leistinas įtempis bandymo temperatūroje yra lygus leistinam įtempiui projektinėje temperatūroje (santykis 1,0), mažiausias hidrobandymo slėgis yra 15,0 bar(g). Jei santykis yra 1,2, kaip gali atsitikti, kai projektinė temperatūra yra daug aukštesnė už bandymo temperatūrą, minimumas pakyla iki 18,0 bar(g). Bandymo slėgis taip pat turi neviršyti kiekvienos sudedamosios dalies, esančios bandymo ribose, pvz., flanšų ir vožtuvų, normos.
Hidrotesto laipteliai nerūdijančio plieno ritėms
- Paruoškite bandymo paketą:izometriniai, bandymo riba, apskaičiuotas bandymo slėgis ir kalibruoti matuokliai (paprastai manometro diapazonas yra maždaug dvigubai didesnis už bandymo slėgį).
- Patikrinkite vandenį:naudokite geriamąjį arba demineralizuotą vandenį su chloridu neviršijant projekto ribos, paprastai 50 ppm arba mažiau austenitiniam nerūdijančiam plienui, ir užrašykite išmatuotą vertę.
- Užpildykite ir išleiskite:atidarykite aukšto taško vėdinimo angas, kol vanduo tolygiai bėgs, kad neužsikimštų oras.
- Palaipsniui didinkite slėgįiki bandymo vertės, pristabdydami, kad patikrintumėte, ar nėra akivaizdžių nuotėkių.
- Laikykisbandomuoju slėgiu bent 10 minučių (projekto specifikacijose dažnai prašoma 30 minučių ar ilgiau), tada patikrinkite visas suvirinimo siūles, flanšus ir jungtis.
- Nusausinkite ir nedelsdami išdžiovinkite:išpūsti oru be alyvos arba azotu. Likęs vanduo žemose vietose, negyvose kojose ir plyšiuose yra pagrindinė vėlesnės duobių ir mikrobiologinės įtakos korozijos priežastis.
- Įrašykite ir pažymėkite:Pasirašykite bandymo sertifikatą, nurodydami slėgį, trukmę, vandens chlorido rezultatą, matuoklio kalibravimą ir inspektorių.
- Sąžiningas niuansas:B31.3 bandymas taikomas vamzdynų sistemai. Hidrotestas parduotuvėje yra įprastas ritėms, tačiau tai nepanaikina būtinybės išbandyti užbaigtą sistemą, jei vėliau atliekamos lauko suvirinimo siūlės. Chlorido skaičius taip pat yra specifikacijos riba, o ne universalus kodo numeris: reikalaujant projektų, praktikuojama nuo maždaug 50 ppm iki 10 ppm ar mažiau.
Šaltinis: chlorido ir džiovinimo praktika iš Eng-Tips diskusijos (sriegis qid 415362), EPCLand hidrotesto lauko vadovas ir medžiagų suvirinimo grupės diskusija apie gedimus po hidrotesto nerūdijančio plieno. Tai yra praktikų šaltiniai; pirmenybė teikiama savininko specifikacijoms.
Kurie vartai pagauna kurį defektą?
Kiekvienas defekto tipas geriausiai pagaunamas prie skirtingų vartų, o kelis defektus pagauna tik vienas. Esmines klaidas nustato tik PMI, šaknų oksidaciją užkerta kelią tik prapūtimo kontrolė, o suvirinimo siūlės viduje defektus nustato tik RT arba UT.

|
Defektas arba rizika |
Fit-up / PMI |
Suvirinimo valdymas |
VT / PT |
RT / UT |
Hidrotestas |
|
Neteisinga medžiagos klasė |
● |
– |
– |
– |
– |
|
Vidinis nesutapimas (didelis-žemas) |
● |
○ |
○ |
○ |
– |
|
Neteisingas šaknų tarpas arba nuožulnus |
● |
○ |
– |
○ |
– |
|
Šaknų oksidacija ("cukravimas") |
– |
● |
○ |
○ |
– |
|
Susiliejimo trūkumas |
○ |
● |
– |
● |
○ |
|
Akytumas arba šlakas |
– |
● |
○ |
● |
○ |
|
Paviršiaus įtrūkimai |
– |
○ |
● |
○ |
○ |
|
Nuotėkio kelias per sieną |
– |
– |
○ |
○ |
● |
|
Šilumos atspalvis, geležies užterštumas |
○ |
● |
● |
– |
– |
|
Vėliau korozija nuo bandomojo vandens |
– |
– |
– |
– |
● (vandens valdymas) |
●=pirminis valdymas ○=dalinis arba netiesioginis aptikimas –=neaptikta
Kokius dokumentus pirkėjas turėtų gauti su gatavu ritiniu?
Paprašykite atsekamos kokybės kontrolės dokumentacijos: medžiagų sertifikatai, PMI rezultatai, suvirinimo kvalifikacija, įrengimo ir vizualinės ataskaitos, NDT ataskaitos, valymo įrašai ir pasirašytas hidrotesto sertifikatas. Jei įrašo nėra, negalima įrodyti, kad patikrinimas įvyko.
- Medžiaga:Vamzdžių, jungiamųjų detalių ir flanšų MTR į EN 10204 3.1, taip pat PMI rezultatai, susieti su šilumos skaičiais.
- Suvirinimas:WPS, PQR ir suvirintojo WPQ; suvirinimo žemėlapis su suvirintojo ID ir užpildo partijos numeriais.
- Pritaikymas ir vizualumas:pasirašyta pritaikymo ataskaita ir 100% vizualinio patikrinimo įrašas.
- NDT:PT, RT arba UT ataskaitos su apimtimi, technika, priėmimo kodu ir vertėjo kvalifikacija; išsaugoti rentgenogramos arba UT duomenys.
- Valymas ir valymas:išvalymo deguonies žurnalas ir, kur nurodyta, ėsdinimo arba pasyvavimo sertifikatas (ASTM A380 arba A967).
- Hidrotestas:sertifikatas su bandymo slėgiu, laikymo laiku, vandens chlorido rezultatu, matuoklio kalibravimo datomis ir liudytojo parašu.
- Matmenys:galutinė matmenų ataskaita pagal izometrinį dydį, įskaitant flanšo orientaciją.
Dažnai užduodami klausimai
Q: Ar hidrotesto pakanka, kad būtų galima priimti nerūdijančio plieno vamzdžio ritę?
A: Ne. Hidrotestas rodo, kad baigtas vamzdynas išlaiko slėgį be nuotėkio bandymo metu. Jis patikimai neranda nedidelių susiliejimo trūkumo, poringumo, šaknų oksidacijos ar netinkamos medžiagos kokybės. ASME B31.3 nuotėkio tikrinimą traktuoja kaip vienus vartus kartu su montavimo kontrole, kvalifikuotu suvirinimu ir suvirinimo patikrinimu.
Q: Kiek suvirinimo siūlių turi būti rentgenografiškai nufotografuota ant ASME B31.3 ritės?
A: Normaliam skysčių naudojimui pagal B31.3 reikalaujama 100 % vizualinio patikrinimo ir ne mažiau kaip 5 % perimetrinių užpakalinių ir kampinių griovelių suvirinimo siūlių, ištirtų atsitiktine rentgenografija arba ultragarsu. M kategorija, sunkios ciklinės ir aukšto slėgio paslaugos reikalauja daugiau, o savininko specifikacijos dažnai dar padidina procentą. Visada patvirtinkite Kodo leidimą ir projekto specifikaciją.
Q: Koks hidrotesto slėgis taikomas nerūdijančio plieno ritėje pagal B31.3?
A: Mažiausiai 1,5 karto didesnis už projektinį slėgį, padaugintą iš leistino įtempių bandymo temperatūroje ir leistino įtempių projektinėje temperatūroje santykio. Slėgis palaikomas mažiausiai 10 minučių, tada paprastai sumažinamas iki projektinio slėgio, kad būtų atliktas nuotėkio tyrimas. Projekto specifikacijos dažnai reikalauja ilgesnio laiko.
Q: Kodėl nerūdijančiam plienui hidrotesto vandeniui reikia mažai chlorido?
A: Chloridas, likęs plyšiuose, lizdinėse siūlėse arba žemose vietose po nusausinimo, po kelių savaičių ar mėnesių gali sukelti duobių, plyšių koroziją ir įtempių korozijos įtrūkimus. Projekto specifikacijose paprastai austenitinio nerūdijančio plieno chlorido ribos yra maždaug 50 ppm, o kai kurie savininkai reikalauja daug mažiau. Po bandymo linija turi būti nedelsiant nusausinta ir išdžiovinta.
Q: Koks didžiausias leistinas poslinkis montuojant nerūdijantį vamzdį suvirinimui?
A: ASME B31.3 nepateikia vieno numerio. Ji siunčia ribą suvirinimo procedūrai ir inžineriniam projektui. Praktikoje 1,6 mm (1/16 colių) vidinio poslinkio yra plačiai naudojama parduotuvės riba vamzdžiams iki NPS 24, o ASME B31.1 aiškiai nurodo 1/16 colių.
Q: Kurie NDT metodai tinka austenitinėms nerūdijančiojo plieno siūlėms?
A: Naudojamas vizualinis (VT), skysčio skvarbumo (PT), radiografinis (RT) ir ultragarsinis (UT arba fazinis masyvas) bandymas. Magnetinių dalelių bandymas nėra veiksmingas nemagnetinėms austenitinėms klasėms, tokioms kaip 304L ir 316L. Prasiskverbiančiose medžiagose turi būti mažai halogenų ir sieros turinčių teršalų, o dalis turi būti išvalyta po bandymo.
Q: Ar pneumatinis bandymas gali pakeisti ritės hidrotestą?
A: Tik ten, kur hidrotestas yra nepraktiškas ir savininkas tam pritaria. B31.3 pneumatinio bandymo slėgis yra 1,1 karto didesnis už projektinį slėgį, tačiau suslėgtose dujose sukaupta daug daugiau energijos nei vandenyje, todėl gedimas gali būti sprogus. Hidrostatinis bandymas išlieka numatytasis.
Kokie standartai taikomi kiekvieniems vartams?
ASME B31.3 nustato pagrindą, ASME V ir IX skyriuose pateikiamos egzaminų ir kvalifikacijos taisyklės, o ASTM ir AWS dokumentai apibrėžia medžiagų ir paviršiaus reikalavimus.
|
Standartinis |
Taikymo sritis |
Vartai |
|
ASME B31.3 |
Proceso vamzdynai: gamyba, patikrinimas, priėmimo kriterijai, sandarumo tikrinimas |
Visi keturi |
|
ASME IX skyrius |
Suvirinimo ir litavimo litavimo kvalifikacija (WPS, PQR, WPQ) |
Suvirinimas |
|
ASME V skyrius |
Neardomieji tyrimo metodai (VT, PT, RT, UT) |
NDT |
|
ASME B16.25 |
Sandariai suvirinami galai (nuožulniai, šaknies paviršius) |
Pritvirtinimas |
|
ASTM A312 / A403 / A182 |
Austenitinis nerūdijantis vamzdis / kaltinės jungiamosios detalės / kaltiniai flanšai |
Sutvarkymas (medžiagos) |
|
EN 10204 |
Patikrinimo dokumentų rūšys (3.1 tipo sertifikatai) |
Sutvarkymas, dokumentacija |
|
AWS D18.1 / D18.2 |
Austenitinio vamzdžio ir vamzdžio suvirinimas higieniniame servise / šiluminio atspalvio vadove |
Suvirinimas |
|
ASTM A380 / A967 |
Nerūdijančio plieno valymas, nukalkinimas ir pasyvavimas |
Po suvirinimo |
|
PFI ES-3 |
Vamzdžių gamybos tolerancijos |
Pritaikytas, matmenų |