|
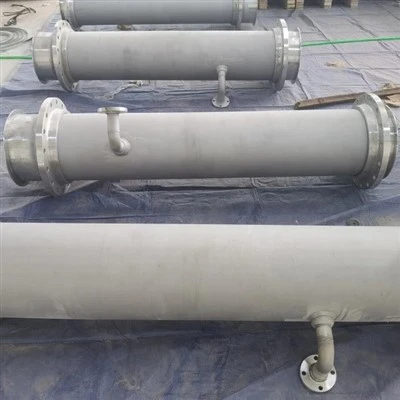
Nerūdijančio plieno vamzdžių ritėmatmenų valdymasreiškia baigtos ritės matavimą fiksuotuose matavimo taškuose (jungės paviršiuose, alkūnės viršūnėse, šakų vidurio linijose) iš vieno atskaitos taško, tada patvirtinti, kad kiekviena vertė yra projekto tolerancijos ribose.
Pagrindinės ribos:ASME B31.3 para. 335.1(c) leidžia flanšų paviršiams nelygiuoti ne daugiau kaip1 mm 200 mm, o flanšo varžtų skyles kompensuoti ne daugiau kaip3 mm. Bendras ilgis paprastai laikomas±3 mm(±1,5 mm kritiniams sujungimams) pagal sutartį, o ne pagal kodą.
Specifinė nerūdijančio plieno rizika:304/316 ritės išsiplečia apie 40% daugiau nei anglinis plienas. 6 m ritė auga apie2 mmkas 20 laipsnių, todėl matavimo metu visada užrašykite temperatūrą. |
Kas yra vamzdžių ritės matmenų valdymas?

Matmenų kontrolė – tai procesas, įrodantis, kad surenkamas vamzdžių mazgas atitinka jo izometrinį brėžinį sutartose ribose, taigi jis nusileidžia vietoje be jėgos.
Vamzdžių ritė sukonstruota dirbtuvėse ir po kelių savaičių įrengiama gamykloje. Tarp šių dviejų įvykių niekas negali lengvai ištaisyti klaidos. Ritė, kuri yra 6 mm per ilga arba kurios flanšas pasuktas viena varžto skyle, reiškia lauko pjovimą, pakartotinį suvirinimą arba atmestą pristatymą.
Nerūdijančio plieno kaina yra didesnė. Nerūdijančio plieno pjovimui ir pakartotiniam suvirinimui reikia prapūtimo dujų, šilumos įvedimo kontrolės ir dažnai pakartotinio pasyvavimo. Perdirbimas taip pat prideda daugiau šilumos, o tai dar labiau iškraipo. Pirmą kartą kruopščiai išmatuoti pigiau.
Taip pat yra saugumo priežastis. Kai netinkamai išlygiuota ritė varžtais patraukiama į vietą, vamzdynas užsifiksuoja. Šis įtempis apkrauna flanšo varžtus, tarpiklį ir įrangos antgalį kitame gale. Geras matmenų valdymas užkerta kelią šiai problemai jos šaltinyje.
Kur dėti tyrimo taškus ant vamzdžio ritės?
Padėkite apžiūros taškus prie jungtį apibrėžiančių savybių: flanšo tarpiklio ir paviršiaus centrų, alkūnių ir trišakių viršūnių, šakų vidurio linijų, suvirinimo siūlių ir atraminių tvirtinimo detalių, matuojant nuo vieno atskaitos taško.
Apžiūros taškas yra pažymėta vieta ant ritės, kurioje atliekate matavimą. Tinkamų taškų pasirinkimas yra svarbesnis nei brangios įrangos turėjimas. Žemiau esančioje lentelėje išvardyti taškai, kuriuos rekomenduojame kiekvienai ritei.
|
Apklausos taškas |
Ką jis valdo |
Kaip tai tikrinama |
Kodėl tai svarbu |
|
Flanšo paviršiaus centras (kiekvienas galas) |
Jungties padėtis ir aukštis |
Atstumas nuo atskaitos taško trimis kryptimis |
Kiekvienas lauko susiejimas atliekamas čia; klaida perkelia visą ritę |
|
Flanšo paviršiaus plokštuma |
Kvadratiškumas (pasvirimas) iki vamzdžio ašies |
Tiesios ir judesio matuoklis arba du skersmens taškai |
ASME B31.3 para. 335.1(c): 1 mm 200 mm |
|
Varžto skylės orientacija |
Flanšo sukimasis |
Artimiausios skylės poslinkis nuo atskaitos vidurio linijos |
ASME B31.3 para. 335.1(c): didžiausias poslinkis 3 mm |
|
Alkūnės arba trišakio viršūnė |
Bendra geometrija ir kampai |
Virtuali dviejų centrinių linijų sankirta |
Izometrinių brėžinių matmenys nuo viršūnės iki viršūnės |
|
Šakos vidurio linija ir veidas |
Filialo vieta ir aukštis |
Atstumas nuo antraštės galo arba viršūnės; veidas į vidurinę liniją |
Valdo trišakių, oletų ir purkštukų pritaikymą |
|
Suvirinimo siūlės |
Tarpas ir vidinis nesutapimas („hi-lo“) |
Tarpo matuoklis ir hi-lo matuoklis prieš suvirinimą |
Riboja WPS ir ASME B31.3 para. 328.4 |
|
Atramos ir priedai |
Derinkite prie vamzdžių stovo arba plieno |
Atstumas ir aukštis nuo atskaitos flanšo |
Apsaugo nuo atramos spragų ar trukdžių |
|
Bendras vokas |
Siuntimo ir tvarkymo dydis |
Ilgis, plotis, aukštis |
Patvirtina, kad ritė tinka sunkvežimiui arba konteineriui |
Keturios atskaitos taisyklės, kurios apsaugo nuo kaupiamųjų klaidų
- Naudokite vieną atskaitos tašką.Pasirinkite vieną flanšo veido centrą arba vieną ritės galą ir išmatuokite kiekvieną tašką. Sudėjus segmentų ilgius, atsiranda mažų klaidų.
- Kiekvieną kartą pažymėkite taškus tuo pačiu būdu.Naudokite dažų rašiklius arba štampus, kuriuose yra mažai chloridų ir sieros.
- Anglinį plieną laikykite toliau nuo nerūdijančio plieno.Naudokite tam skirtus nerūdijančio plieno įrankius ir šepečius. Geležies dalelės vėliau sukelia rūdžių dėmes.
- Suderinkite modelį.Apžiūros taškai ant ritės turi atitikti matmenų taškus izometriniame brėžinyje, kad išmatuotos ir nubraižytos vertės būtų tiesiogiai palygintos.
Kuris matavimo metodas veikia geriausiai: juosta, tacheometras, lazerinis sekimas ar 3D nuskaitymas?
Naudokite plieninę juostelę standartinėms ±3 mm ritėms, taškinę stotelę didelėms kelių plokštumų ritėms, lazerinį sekiklį arba šarnyrinę svirtį ±1,5 mm ar griežčiau ir 3D nuskaitymą, kad užfiksuotumėte sudėtingas esamas vietos sąlygas.

Nė vienas metodas nėra „geriausias“ visais atvejais. Tinkamas įrankis priklauso nuo tolerancijos, ritės dydžio ir netinkamo naudojimo kainos. Toliau pateiktas palyginimas pagrįstas tipiniu instrumento veikimu.
|
Metodas |
Tipiškas tikslumas* |
Geriausiai tinka |
Pagrindinis apribojimas |
Santykinė kaina |
|
Plieninė juosta + lygis ir kvadratas |
Apie ±1–2 mm per kelis metrus |
Parduotuvėje paprastos, dažniausiai plokštumos ritės |
Priklauso nuo operatoriaus; juostos nusileidimas; silpnas 3D geometrija |
Žemiausias |
|
Lazerinis atstumo matuoklis |
Apie ±1,5–3 mm |
Greiti tiesių bėgių patikrinimai |
Reikia aiškios matymo linijos ir gero tikslinio paviršiaus |
Žemas |
|
Totalinė stotis |
Maždaug ±1–3 mm atstumu nuo ritės |
Didelės arba kelių plokštumų ritės; pastatytas, palyginti su modeliu |
Reikia sąrankos laiko ir apmokyto operatoriaus |
Vidutinis |
|
Lazerinis sekiklis arba šarnyrinės rankos CMM |
Submilimetras, dažnai nuo 0,05 iki 0,5 mm darbiniame tūryje |
Griežtos tolerancijos, įrangos purkštukai, kritinis aptarnavimas |
Didelė kaina; ribotas tūris; reikia stabilių sąlygų |
Aukštas |
|
3D lazerinis skenavimas |
Apie ±1–3 mm |
Esamų svetainės sąlygų fiksavimas; sudėtingos ritės; pašalpos pagal poreikius |
Duomenų apdorojimo laikas; ant blizgių nerūdijančio plieno paviršių gali prireikti taikinių arba matinio purškimo |
Nuo vidutinio iki aukšto |
Nykščio taisyklė:prietaisas turi būti bent tris ar keturis kartus tikslesnis už tikrinamą nuokrypį. Juosta su ±2 mm realaus pasaulio neapibrėžtumu negali įrodyti ±1,5 mm tolerancijos.
Kokie matmenų nuokrypiai taikomi nerūdijančio plieno vamzdžių ritėms?
Nėra vienos visuotinės tolerancijos. ASME B31.3 fiksuoja flanšo išlygiavimą (1 mm 200 mm pakreipimui, 3 mm varžto skylės poslinkis); visa kita, įskaitant bendrą ilgį, priklauso nuo sutarties arba projekto specifikacijos.
Tai nustebina daugelį pirkėjų. ASME B31.3 nurodo, kaip išlyginti flanšines jungtis, ir nurodo suvirinimo siūles išlyginti pagal suvirinimo procedūros ir inžinerinio projekto ribas. Ji neskelbia „leistinos ritės ilgio klaidos“ lentelės. Šie skaičiai gauti iš jūsų pirkimo užsakymo, kliento specifikacijos arba tarptautinės sistemos, pvz., ISO 13920 suvirintų konstrukcijų.
|
Funkcija |
ASME B31.3 reikalavimas |
Tipinės komercinės spec |
Griežtos specifikacijos (kritinės paslaugos ar įrangos prijungimas) |
|
Bendras ilgis, veidas į veidą |
Nenurodyta |
±3 mm |
±1,5 mm |
|
Šakos arba poslinkio padėtis |
Nenurodyta |
±3 mm |
±1,5 mm |
|
Flanšo veido pakreipimas |
1 mm per 200 mm, matuojant bet kokiu skersmeniu (para. 335.1(c)) |
1 mm 200 mm |
0,5 mm 200 mm |
|
Flanšo varžto skylės poslinkis |
maksimalus 3 mm (1/8 colio) (para. 335.1(c)) |
1,5 mm (1/16 colio) dažnai nurodomas |
1 mm ar mažiau |
|
Suvirinimo siūlės vidinis poslinkis |
Pagal WPS ir inžinerinį projektavimą (. 328.4 dalis) |
1,6 mm (1/16 colių) dažniausiai naudojamas |
Dažnai priveržiamas plonasienėms GTAW šaknims |
Šaltinis: ASME B31.3, para. 335.1(c) ir 328.4 (kodo stulpelis). Komercinės ir siauros stulpeliai yra iliustraciniai diapazonai, paprastai matomi gamybos specifikacijose. Jie nėra kodo reikalavimai. Pirkimo užsakymas arba inžinerinė specifikacija reglamentuoja.
Kuris dokumentas laimi, kai riboja konfliktą?
ASME B31.3 nurodo, kad jos flanšo išlyginimo taisyklės taikomos „jei inžineriniame projekte nenurodyta kitaip“. Praktiškai tvarka yra tokia:(1)inžinerinis projektas arba kliento specifikacija,(2)pirkimo užsakymas,(3)kodo minimumas. Griežtesnė projekto riba visada pranoksta laisvesnę kodo ribą. Kai kurie specialistai net perpus sumažina flanšo paviršiaus išlygiavimo kodo ribą, naudodami 0,5 mm 200 mm.
Kaip veikia varžtų ir skylių išlygiavimas ir kodėl 3 mm riba yra svarbi?
Varžtų skylės turi driektis per flanšo vidurines linijas, o sujungimo angos gali būti nukrypusios ne daugiau kaip 3 mm (ASME B31.3 para. 335.1(c)). Įprastuose flanšuose 3 mm poslinkis palieka mažiau nei 0,2 mm laisvos vietos varžtui.
Ką reiškia "straddle".Standartiniame ASME B16.5 flanše nėra jokios skylės viršutinėje, apačioje ar šoninėje vidurio linijoje. Skylės yra poromis iš abiejų pusių. Jei abu flanšai pagaminti tokiu būdu ir abu yra suvirinti teisingai, skylės išsirikiuoja.
Kodėl 3 mm yra ankšta.Įprastuose 150 ir 300 klasės flanšuose kiekviena skylė yra maždaug 1/8 colio (3,2 mm) platesnė už varžtą. Kai dvi skylės pasislenka 3 mm, laisvas praėjimas varžtui yra angos skersmuo, atėmus 3 mm. NPS 6 klasės 150 flanšui (7/8 colio skylės, 3/4 colio varžtai), tai yra 22,2 mm − 3 mm=19.2 mm anga 19,05 mm varžtui. Kraštinė yra tik 0,17 mm. Pridėkite šiek tiek sriegio šiurkštumo ir varžtas neįsileis.
Kiek sukimosi yra 3 mm?Kuo mažesnis flanšas, tuo daugiau reiškia mažas poslinkis laipsniais. Lentelė paverčia poslinkį į flanšo sukimąsi varžto apskritime.
|
Flanšas (ASME B16.5, 150 klasė) |
Varžto apskritimo skersmuo |
Pasukimas 3 mm poslinkiu |
Pasukimas 1,5 mm poslinkiu |
|
NPS 2 |
4,75 colio (120,7 mm) |
2,85 laipsnio |
1,42 laipsnio |
|
NPS 6 |
9,5 colio (241,3 mm) |
1,43 laipsnio |
0,71 laipsnio |
|
NPS 12 |
17 colių (431,8 mm) |
0,80 laipsnio |
0,40 laipsnio |
Didelės ritės flanšą reikia pasukti mažiau nei vienu laipsniu, kad būtų išnaudota visa rezervuaro dalis. Štai kodėl neužtenka paprasto vizualinio patikrinimo.
Kaip gamybos metu suderinti varžtų skyles
- Prieš klijuodami nustatykite orientaciją.Pažymėkite atskaitos centrinę liniją brėžinyje, tada priklijuokite flanšą su skylutėmis, esančiomis ta linija.
- Naudokite flanšo išlyginimo įtaisą arba kaiščius.Prijungus flanšą prie standžios tvirtinimo detalės, sukibimas ir suvirinimas išlaiko sukimąsi ir veido pakrypimą.
- Patikrinkite prieš ir po suvirinimo.Suvirinimo susitraukimas gali susukti flanšą. Iš naujo išmatuokite gatavos ritės varžto angos poslinkį ir pakreipimą.
- Patvirtinkite piešimo orientaciją.Prieš pjaudami bet kurį vamzdį, patikrinkite, ar izometrijoje nurodyta skylės padėtis (sąrašas arba centrinėje linijoje, ypatingais atvejais).
- Nedidinkite skylių, kad paslėptumėte klaidas.Skylių užpildymas susilpnina flanšo paviršių ir paslepia gamybos gedimą, kuris vėl pasikartos.
Kaip flanšo tipas keičia išlygiavimo sunkumą?
Juostinės jungties flanšus lengviausia išlyginti, nes jie laisvai sukasi; suvirinimo kaklelio flanšai pritvirtinami prie sukibimo; slydimo flanšai prideda antrą kintamąjį, nes jie taip pat slysta išilgai vamzdžio.

Flanšo tipas nusprendžia, kada ir kaip sukimasis "užrakinamas". Žemiau pateiktas palyginimas padeda pasirinkti tipą, kai varžtų skylių išlygiavimas yra labai svarbus, pavyzdžiui, paskutinio vamzdžio sujungimo metu.
|
Flanšo tipas |
Kai sukimasis užrakintas |
Lygiavimo sunkumas |
Praktinė pastaba |
|
Suvirinimo kaklelis |
Sukibimo metu, suvirinant prie vamzdžio |
Vidutinis |
Stiprus, pageidautinas sunkiam aptarnavimui; pritaikymo tarpas ir hi-lo valdomi užpakaliniu suvirinimu |
|
Užsegamas |
Sukibimo metu; taip pat turi būti nustatyta padėtis išilgai vamzdžio |
Nuo vidutinio iki aukšto |
Du kintamieji: sukimasis ir atitraukimas nuo vamzdžio galo; abu turi įtakos bendram ilgiui |
|
Lizdinis suvirinimas |
Sukibimo metu, su nedideliu tarpu lizde |
Vidutinis |
Lizdų tarpas (apie 1,6 mm) yra bendro ilgio biudžeto dalis |
|
Juostinė jungtis (stuburo galas + laisvas flanšas) |
Niekada; flanšas laisvai sukasi ant galo |
Žemiausias |
Pasukite flanšą, kad jis atitiktų sujungimo angas; idealiai tinka galutiniam sujungimui ir dažnam išmontavimui; prideda dvi dalis |
|
Srieginis |
Kai siūlas pilnai paruoštas |
Aukštas |
Galutinis sukimasis priklauso nuo sriegio sukibimo; prastas pasirinkimas, kai orientacija griežta |
Kaip suvirinimo susitraukimas ir temperatūra veikia nerūdijančio plieno ritės matmenis?
Nerūdijantis plienas juda daugiau nei anglinis plienas: veikiant temperatūrai jis plečiasi apie 40 % daugiau ir sulaiko suvirinimo šilumą mažame plote, todėl labiau iškraipo. Išmatuokite esant stabiliai užregistruotai temperatūrai ir suplanuokite suvirinimo bandymus.
Dvi medžiagos savybės paaiškina skirtumą. Austenitinis nerūdijantis plienas turi adidesnis šiluminio plėtimosi koeficientasir adaug mažesnis šilumos laidumasnei anglinio plieno. Šiluma lieka šalia suvirinimo siūlės, o ne pasklinda, todėl susitraukimas ir iškraipymai yra didesni.
|
Savybė (apytikslė, artima kambario temperatūrai) |
304 tipas |
316 tipas |
Anglies plienas |
|
Šiluminis plėtimasis, μm/m· laipsnis (nuo 20 iki 100 laipsnių) |
Apie 17 |
Apie 16 |
Apie 12 |
|
Šilumos laidumas, W/m·K (esant 100 laipsnių) |
Apie 16 |
Apie 16 |
Apie 50 |
|
6 m ritės augimas 20 laipsnių pakilimui |
Apie 2,1 mm |
Apie 1,9 mm |
Apie 1,4 mm |
Veikęs pavyzdys.6 m ilgio 304 tipo ritė išmatuojama šaltame ceche prie 10 laipsnių ir vėl patikrinama popietinėje saulėje prie 30 laipsnių. Ritė yra 6000 mm × 17,2 × 10⁻⁶ × 20 laipsnių ≈2.1 mmilgiau. Jei tolerancija yra ±3 mm, vien temperatūros svyravimai išnaudojo didžiąją jo dalį.
Praktiški judėjimo valdymo būdai
- Rekordinė temperatūrasu kiekviena matmenų ataskaita ir kiekvieną kartą matuokite panašioje temperatūroje (pavyzdžiui, anksti ryte parduotuvėje).
- Subalansuokite suvirinimo seką.Pakeiskite vamzdžio puses ir suvirinkite priešingas jungtis paeiliui, todėl susitraukimo jėgos išnyksta.
- Apribokite šilumos tiekimą ir tarptakų temperatūrąpagal kvalifikuotą WPS. Mažiau šilumos reiškia mažiau iškraipymų ir apsaugo nuo atsparumo korozijai.
- Palikite sumažintą pašalpąviename lauko tinkamumo gale, kai galutinis sujungimo matmuo nėra aiškus.
- Vykdykite bandymą.Suvirinkite bandomąją jungtį savo WPS ir išmatuokite tikrąjį susitraukimą. Naudokite šį numerį, o ne bendrą.
Kas yra praktinė matmenų valdymo darbo eiga?
Naudokite penkis laikymo taškus: komponentus gavimo metu, pritaikymą prieš suvirinimą, po suvirinimo, galutinę ataskaitą ir išankstinį išsiuntimą. Kiekvienas laikymo taškas turi matavimą, įrašą ir patvirtinimo arba nesėkmės taisyklę.
|
Laikykite tašką |
Ką patikrinti |
Ką įrašyti |
|
1. Komponentų gavimas |
Flanšo tipas, įvertinimas ir veidas; varžto ratas; gręžinys; šilumos skaičiai; PMI |
Medžiagų bandymų ataskaitos ir PMI rezultatai |
|
2. Sumontuokite prieš suvirinimą |
Apžiūros taškai, varžto skylės orientacija, veido pakreipimas, tarpas ir aukštas kiekvienoje jungtyje |
Išmatuotos vertės, palyginti su izometrinėmis, su temperatūra |
|
3. Po suvirinimo |
Bendras ilgis, šakų padėtis, veido pakreipimas, varžto skylės poslinkis |
Sukurtos vertės ir iškraipymai (prieš ir po) |
|
4. Galutinė matmenų ataskaita |
Visi tyrimo taškai prieš toleranciją su prietaiso ID |
Pasirašyta ataskaita su kalibravimo nuoroda |
|
5. Išankstinis siuntimas |
Flanšo veido apsauga, galiniai dangteliai, žymėjimas, ritės etiketė |
Pakuotės sąrašas, atitinkantis izometriją |
Tinkamumo patikrinimai (palaikykite 2 tašką) atsiperka. Prieš suvirinant flanšą pajudinti užtrunka kelias minutes, o po to – kelias valandas.
Kokios yra dažniausiai pasitaikančios matmenų klaidos ir kaip jų išvengti?
Dauguma ritės klaidų atsiranda dėl penkių priežasčių: kumuliacinės matavimo paklaidos, flanšo sukimosi, veido pasvirimo, temperatūros ir suvirinimo iškraipymo, ir kiekviena turi paprastą prevencijos veiksmą.
|
Klaida |
Tipiška priežastis |
Prevencija |
Ištaisykite, jei taip atsitiks |
|
Bendras ilgis neatitinka tolerancijos |
Grandininiai matavimai; suvirinimo susitraukimas neleidžiamas |
Vienas atskaitos taškas; susitraukimo pašalpa iš bandomojo suvirinimo |
Nupjaukite pjūvio plotą arba perdarykite vieną jungtį |
|
Flanšas pasuktas; nuimkite varžtų skyles |
Orientacija nefiksuota prieš lipant; suvirinimo posūkis |
Tvirtinimas arba kaiščiai; dar kartą patikrinkite po suvirinimo |
Iškirpkite ir vėl suvirinkite flanšinę jungtį |
|
Flanšo veidas pakreiptas |
Tack suvirinimo siūlės ištraukė flanšą; prastas kvadratūra |
Kvadratas prieš klijavimą; subalansuotas suvirinimas |
Šalta korekcija turi ribas; pakartotinai suvirinkite, jei didesnis nei 1 mm per 200 mm |
|
Šaka netinkamoje padėtyje |
Žymėjimo klaida; šablonas nenaudotas |
Pažymėti nuo atskaitos taško; patikrinkite modelį |
Iš naujo išpjaukite šakos angą ir suvirinkite |
|
Ginčytini rodmenys |
Skirtingos temperatūros ar instrumentai |
Kiekvienoje ataskaitoje įrašykite temperatūrą ir prietaiso ID |
Išmatuokite pakartotinai sutartomis sąlygomis |
Vienas įspėjimas dėl priemonių.Nerūdijančiojo plieno tiesinimui be kvalifikuotos procedūros nenaudokite stipraus karščio ar kalimo. Nekontroliuojamas kaitinimas gali sukelti jautrumą ir sumažinti atsparumą korozijai.
Kaip pirkimo užsakyme turėtumėte nurodyti matmenų valdymą?
Į pirkimo užsakymą įrašykite toleranciją, atskaitos tašką, flanšo angos orientaciją, matavimo sąlygas ir ataskaitos formatą. Jei jie neužrašomi, taikomi numatytieji kodo nustatymai ir jie yra laisvesni, nei tikisi dauguma projektų.
Valdymo tolerancijos:bendras ilgis, šakos padėtis, flanšo paviršiaus pakreipimas ir varžto skylės poslinkis, kiekvienas su numeriu ir vienetu.
Numeris ir atskaitos brėžinys:izometrinis peržiūros numeris ir kuris taškas yra atskaitos taškas.
Varžto skylės orientacija:peržengti vidurio liniją, jei nenurodyta kitaip.
Flanšo detalės:tipą, slėgio klasę, apdailą ir apdailą pagal taikomą standartą (pvz., ASME B16.5).
Pašalpa sumažinti:kuris galas yra supjaustytas pagal dydį ir kiek milimetrų liko.
Matavimo sąlygos:prietaiso tipas, kalibravimas ir etaloninė temperatūra (arba reikalavimas ją įrašyti).
Patikrinimo įrašai:laikymo taškai, ataskaitos formatas ir kas yra liudininkai.
Žymėjimas ir švara:mažai chlorido turintys žymekliai, tik nerūdijantys įrankiai, apsaugoti flanšo paviršiai.
Dažnai užduodami klausimai
Kl .: kokia yra standartinė nerūdijančio plieno vamzdžio ritės tolerancija?
A: Vieningos visuotinės tolerancijos nėra. ASME B31.3 nustato flanšo išlygiavimo ribas (1 mm 200 mm veido pakreipimui, 3 mm varžto skylės poslinkis), bet nenustato bendrų ritės ilgio leistinų nuokrypių. Daugumoje komercinių specifikacijų naudojami maždaug ±3 mm bendrieji matmenys ir ±1,5 mm kritiniams sujungimams. Pirkimo užsakymas arba inžinerinė specifikacija reglamentuoja.
Kl.: Ką reiškia „varžtų skylės driekiasi per vidurinę liniją“?
A: Tai reiškia, kad jokia varžto skylė nėra tiksliai vertikalioje arba horizontalioje flanšo vidurinėje linijoje. Vietoj to, pora skylių yra vienodai kiekvienoje vidurio linijos pusėje. Tai yra standartinė ASME B16.5 flanšų padėtis ir leidžia dviem flanšams susijungti, niekam nereikalaujant atspėti, kuri kryptis yra „aukštyn“.
K: Kiek gali būti netinkamai išlygiuotos flanšo varžtų skylės pagal ASME B31.3?
A: Jei inžineriniame projekte nenurodyta kitaip, flanšo varžtų skylės turi būti sulygiuotos ne didesniu kaip 3 mm (1/8 colio) poslinkiu pagal ASME B31.3 para. 335.1(c). Daugelyje projektų nurodoma griežtesnė riba, pvz., 1,5 mm, nes 3 mm palieka labai mažai vietos varžtui praeiti.
Kl.: Ar netinkamai išlygiuotą ritę galima patraukti į vietą varžtais?
A: Taip neturėtų būti. Privertus netinkamai išlygintą ritę į vietą, vamzdynuose atsiranda įtampa ir gali būti perkrauti flanšo varžtai, tarpikliai ir įrangos purkštukai. Pritvirtinkite ritę (perorientuokite, apdailinkite arba suvirinkite), o ne pasikliaukite varžto įtempimu, kad uždarytumėte tarpą.
Kl .: Kodėl man reikia registruoti temperatūrą matuojant nerūdijančio plieno ritę?
A: Nerūdijantis plienas plečiasi apie 40% daugiau nei anglinis plienas. 6 m tipo 304 ritė užauga apie 2 mm kas 20 laipsnių pakilimo. Tai yra du trečdaliai tipinio ±3 mm paklaidos, todėl matavimai, atlikti šaltame šešėlyje ir karštoje saulėje, gali nesutapti.
Kl.: Kokį matavimo metodą turėčiau naudoti, jei ritės yra griežtos tolerancijos?
A: Jei nuokrypiai yra ±1,5 mm ar didesni arba prijungiami prie besisukančios įrangos, naudokite lazerinį sekiklį arba šarnyrinės svirties CMM. Matavimo juostos ir lazeriniai atstumo matuokliai tinka standartiniam ±3 mm darbui. Visada patikrinkite, ar prietaiso kalibravimo sertifikatas yra aktualus.